
Kiểm tra độ bền keo hộp trang sức cứng là một phương pháp có kỷ luật để quyết định xem một mẫu hộp đã bọc có sẵn sàng để phê duyệt hay không—chứ không phải là tìm kiếm một kết quả kéo duy nhất ấn tượng. Xem xét từng mối nối dựa trên cấu tạo và cách sử dụng của nó, ghi lại vật liệu và điều kiện, phân biệt giữa bong tróc và rách giấy, và sử dụng kiểm tra so sánh có đủ tiêu chuẩn khi kết quả bóc tách sẽ ảnh hưởng đến quyết định phê duyệt.
Một hộp cứng cao cấp thoạt nhìn có thể trông hoàn hảo nhưng lại để lộ điểm yếu ở đường gấp, góc hoặc mối nối khi mở ra, cầm nắm hoặc đóng gói. Đối với các thương hiệu trang sức, nguy cơ đó vừa mang tính chức năng vừa mang tính thẩm mỹ: một chỗ bong tróc cục bộ có thể làm lộ lõi giấy, tạo ra một cạnh bị lỏng, hoặc khiến một chiếc hộp được hoàn thiện cẩn thận trông dở dang.
ON THE WAY phát triển bao bì tùy chỉnh cho các thương hiệu trang sức, bao gồmHộp trang sứcBài viết này cung cấp cho người mua một cách thức thực tế để yêu cầu kiểm tra độ bền keo trước khi phê duyệt mẫu hộp cứng hoặc quản lý sự thay đổi vật liệu.
Kiểm tra độ bền keo có ý nghĩa gì đối với hộp trang sức cứng
Hộp trang sức cứng là một vật thể được chế tạo, không phải là một tấm phẳng được dán. Các mặt bọc, các đường gấp vào, các góc và các mối nối lõi cấu trúc đặt các giao diện keo vào các hình học khác nhau. Xem nhẹ tất cả chúng như nhau có thể che giấu khu vực chính có khả năng gây thất vọng nhất trong sản phẩm hoàn chỉnh.
Kiểm tra độ bền keobao gồm hai hoạt động liên quan:
- Kiểm tra phát triển của một chiếc hộp đã hoàn thiện: kiểm tra bằng mắt, cầm nắm cẩn thận, đóng mở, và quan sát hiện tượng bong tróc cục bộ, nhăn, trào keo, lộ lõi giấy, hoặc rách.
- Kiểm tra so sánh trong phòng thí nghiệm với một cấu trúc dán đại diện khi người mua cần bằng chứng có kiểm soát để so sánh các lựa chọn về vật liệu, lớp hoàn thiện, keo dán, hoặc quy trình.
Cả hai đều có giá trị, nhưng chúng trả lời các câu hỏi khác nhau. Một lực kéo bằng tay trên một chiếc hộp đã hoàn thiện có thể tiết lộ một mối quan ngại hoặc giúp so sánh các mẫu một cách không chính thức. Bản thân nó không phải là bằng chứng tuân thủ ASTM.
ASTM D903 liên quan đến đặc tính bóc tách hoặc tách lớp so sánh của các mối keo sử dụng mẫu có kích thước tiêu chuẩn và điều kiện xử lý trước, nhiệt độ và máy kiểm tra được xác định. ASTM cũng mô tả phương pháp này đòi hỏi thiết bị có động cơ phù hợp hoặc thiết bị thay thế được chỉ định và cơ sở vật chất làm lạnh.ASTM D903do đó hữu ích khi cấu trúc có thể được đại diện bằng một mẫu phù hợp và các bên cần so sánh có kiểm soát—chứ không phải là một nhãn để gắn vào bất kỳ kiểm tra thủ công nào trên một chiếc hộp đã hoàn thiện.
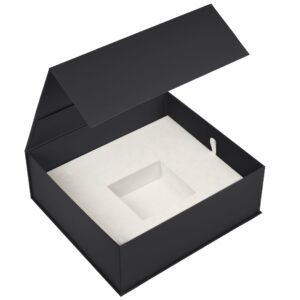
Xác định lỗi trước khi đánh giá nó
Ghi chú phê duyệt rõ ràng tách biệt cái gì bị lỗi khỏi lý do tại sao nó có thể bị lỗi. Các thuật ngữ này làm cho các cuộc thảo luận giữa nhà cung cấp, người mua và phòng thí nghiệm trở nên hữu ích hơn.
Lỗi giao diện keo dán
Lỗi giao diện keo dán xảy ra khi sự tách biệt diễn ra giữa keo dán và một trong các vật liệu mà nó dự định liên kết. Trong một chiếc hộp bọc, điều đó có thể xuất hiện dưới dạng giấy bọc bong ra khỏi tấm bìa xám, hoặc một mối nối cấu trúc bị mở ra dọc theo khu vực tiếp xúc đã dán.
Nó có thể chỉ ra sự không khớp giữa bề mặt, keo dán, cách ứng dụng, áp lực, thời gian lắp ráp, hoặc điều kiện làm khô/cứng. Nó không tự động thiết lập nguyên nhân gốc rễ. Người mua nên giữ lại mẫu, chụp ảnh vị trí và so sánh nó với cấu trúc đã được phê duyệt trước khi yêu cầu sửa chữa.
Lỗi cố kết bên trong keo dán
Lỗi cố kết xảy ra bên trong lớp keo dán: keo dán còn lại ở cả hai mặt sau khi tách. Nó khác với lỗi giao diện vì mối liên kết với mỗi bề mặt có thể vẫn còn nguyên vẹn hơn so với phần thân bên trong của keo dán.
Để phê duyệt, hãy ghi nhận nó như một dạng lỗi thay vì coi nó là chấp nhận được hoặc không chấp nhận được một cách mặc định. Ý nghĩa của nó phụ thuộc vào việc mối nối có còn chắc chắn hay không và liệu nó có xảy ra trong một cấu trúc đại diện dưới các điều kiện liên quan hay không.
Rách sợi giấy
Rách sợi giấy xảy ra khi các sợi từ bề mặt giấy còn dính lại với keo hoặc lớp nền sau khi tách ra. Điều này thường cho thấy độ bám dính cục bộ tại thời điểm đó đã vượt qua sức bền của lớp bề mặt.
Tuy nhiên, rách sợi đơn thuần không phải là bằng chứng tuyệt đối cho thấy độ bám dính tốt. Độ bền của giấy khác nhau tùy thuộc vào loại giấy, lớp phủ, chiều thớ giấy, lịch sử độ ẩm, quá trình cán màng và tình trạng mẫu. Một loại giấy yếu hoặc được xử lý không đúng cách có thể bị rách trước khi giao diện keo thực sự bị thử thách. Ngược lại, một mối dán chắc chắn có thể không tạo ra rách sợi trên mọi loại hoàn thiện. Hồ sơ phê duyệt nên ghi rõ vật liệu nền, hình thức lỗi và điều kiện thử nghiệm thay vì dựa vào cụm từ “rách sợi” như một quyết định đạt.
Bong lớp giấy bìa
Bong lớp giấy bìa là sự tách rời bên trong các lớp của chính tấm bìa. Nó không giống với rách sợi giấy trên lớp bọc ngoài, và nó không nhất thiết chứng minh rằng giao diện giữa lớp bọc và bìa là vấn đề. Trên vỏ hộp cứng, điều này có thể đặc biệt quan trọng khi một bài kiểm tra hoặc sự cố trong quá trình xử lý làm hỏng vật liệu nền bìa trước khi giao diện keo dự định bị tách ra.
Sự khác biệt thực tế rất quan trọng: phương pháp khắc phục cho việc bong lớp bọc cục bộ khó có thể giống với phương pháp xử lý cho việc tách lớp bìa.
Phân tách bốn nhóm mối nối
Một kế hoạch phê duyệt hữu ích nên đặt tên cho từng nhóm mối nối và gán một quan sát phù hợp. Đừng coi mẫu thử bóc là đại diện cho mọi bộ phận của hộp.
Bề mặt bọc
Kiểm tra các bề mặt rộng xem có bọt khí, lỗ rỗng, hiện tượng nhìn xuyên thấu, biến dạng và bong tróc dưới ánh sáng và khoảng cách nhìn đã thỏa thuận cho việc phê duyệt thẩm mỹ hay không. Các loại vật liệu bọc tối màu hoặc phản chiếu có thể làm nổi bật các điểm không đều nhỏ.
Một mẫu thử phẳng, đại diện cho lớp cán màng hoặc lớp bọc trên bìa có thể phù hợp cho công việc thử nghiệm bóc có kiểm soát để so sánh. Giữ cho cấu trúc của nó có thể truy xuất nguồn gốc đến hộp thực tế: cùng một loại vật liệu bọc, bìa, lớp hoàn thiện, quy trình keo và cửa sổ quy trình liên quan nên được xác định.
Các nếp gấp mép
Các nếp gấp mép là các cạnh bọc được gấp vào bên trong hộp. Chúng kết hợp ứng suất uốn, hình dạng cạnh và thẩm mỹ. Kiểm tra xem cạnh có phẳng không, lớp bọc có được cố định chắc chắn không, và liệu keo chảy ra có làm thay đổi vẻ ngoài bên trong hoặc khu vực tiếp xúc với sản phẩm hay không.
Một nếp gấp mép không tự động là một mẫu thử bóc. Hình dạng gấp của nó có thể được đánh giá tốt hơn thông qua kiểm tra hộp đã lắp ráp cộng với một cấu trúc đại diện được thiết kế đặc biệt khi cần điều tra.
Mối nối góc
Các góc tập trung các công đoạn gấp, cắt, căn chỉnh và xử lý vật liệu nhiều lớp. Một góc có thể trông gọn gàng nhưng lại che giấu một vết bong nhẹ ở mép mà sau này có thể bị vướng trong quá trình xử lý. Xem xét từng góc như một đặc điểm trực quan và xúc giác: tìm các đường nối bị hở, các đầu mép bị nhấc lên, bìa bị lộ ra, bị nhăn nhúm và chồng lên nhau không đều.
Mối nối kết cấu
Các mối nối kết cấu giữ các bộ phận bìa với nhau: ví dụ, cấu trúc vỏ hoặc khay tạo nên hình dạng cho hộp cứng. Nhiệm vụ của chúng khác với lớp bọc trang trí. Xem xét các mối nối bị hở, biến dạng, mất độ vuông vắn hoặc chuyển động làm thay đổi cảm giác khi mở và độ vừa vặn của sản phẩm.
Do một mối nối kết cấu có thể không có lớp linh hoạt dùng cho hình dạng bóc thông thường, nên thường không phù hợp để ép nó vào kết quả bóc. Thay vào đó, hãy xác định một quan sát hộp đã lắp ráp hoặc một đánh giá kỹ thuật được thiết kế chuyên dụng.
Khi thử nghiệm bóc so sánh mang lại giá trị
Thử nghiệm bóc áp dụng lực kéo lên vật liệu dán linh hoạt để tách nó ra khỏi lớp nền linh hoạt hoặc cứng. Kết quả có thể được biểu thị bằng lực và, đối với mẫu có chiều rộng đã biết, lực trên mỗi chiều rộng; hình dạng xác định những gì đang được so sánh. Tổng quan về Nghiên cứu Keo dán giải thích D903 là sự tách vật liệu linh hoạt 180 độ khỏi lớp nền cứng hoặc linh hoạt và mô tả việc sử dụng nó để so sánh các hệ thống vật liệu dán.Hướng dẫn ASTM D903 của Nghiên cứu Keo dánhỗ trợ khung giới hạn này.
Đối với người mua, giá trị nằm ở khả năng so sánh. Một phòng thí nghiệm đủ điều kiện có thể giúp quyết định xem mẫu thử đại diện phẳng có phù hợp hay không và cách ghi lại nó. Nếu kết quả sẽ quyết định giữa các lựa chọn mẫu hoặc yêu cầu tạm dừng sản xuất, hãy yêu cầu báo cáo nêu rõ:
- cấu tạo mẫu, bao gồm loại bìa, vật liệu bọc, lớp hoàn thiện và lô keo dán cụ thể;
- hình dạng và góc bóc;
- chiều rộng mẫu và cơ sở báo cáo kết quả, chẳng hạn như lực hoặc lực trên mỗi chiều rộng;
- tốc độ máy và tốc độ thử nghiệm;
- điều kiện xử lý và tiền xử lý;
- mẫu tham chiếu đã được phê duyệt hoặc đường cơ sở được sử dụng để so sánh; và
- chế độ lỗi, bao gồm lỗi giao diện, lỗi kết dính, rách sợi hoặc tách lớp bìa.
Không đưa ra ngưỡng chung chung vào RFQ mà không có cơ sở cụ thể cho sản phẩm. Kết quả từ một cấu trúc, hình dạng và trạng thái điều kiện nhất định không thể tự động áp dụng cho các loại bao bì, bìa hoặc hộp khác.
Phương pháp bóc 180 độ gấp lớp linh hoạt chồng lên chính nó trong quá trình tách. Cấu hình 90 độ giữ lớp linh hoạt ở góc vuông với đế cứng được cố định. Hai hình dạng này tạo tải khác nhau cho bộ phận lắp ráp, do đó không nên coi chúng là tương đương nhau. Chỉ chọn hình dạng sau khi phòng thí nghiệm và các bên liên quan về kỹ thuật đồng ý rằng nó đại diện cho cặp vật liệu và quyết định đang được đưa ra.
T-peel cũng là một cách sắp xếp khác cho hai vật liệu linh hoạt được liên kết. Nó có thể có ý nghĩa đối với bộ phận lắp ráp linh hoạt-linh hoạt, nhưng không phải là giải pháp thay thế mặc định cho lớp bọc giấy liên kết với bìa cứng.
Quy trình phê duyệt mẫu theo số thứ tự
- Cố định danh tính vật liệu cho mẫu.Ghi lại thông tin về bìa, giấy bọc hoặc vải, lớp hoàn thiện bề mặt, chất kết dính và các lô có liên quan. Đặt tên cho cấu trúc hộp và nhóm mối nối bị ảnh hưởng. Chỉ ghi “hộp giấy đen” là không đủ để tái tạo cơ sở phê duyệt.
- Nêu rõ cửa sổ đóng rắn hoặc làm khô dự kiến.Sử dụng cửa sổ dự kiến của nhà cung cấp chất kết dính cho hệ thống đã chọn. Ghi lại thời điểm mẫu được quan sát liên quan đến quá trình lắp ráp. Không suy luận quá trình đóng rắn chỉ dựa vào ngoại hình hoặc thay thế bằng khoảng thời gian chờ chung chung.
- Kiểm tra hộp lắp ráp trước tiên.Trước khi tác động lực, hãy xem xét các mặt được bọc, phần gấp vào, các góc và các mối nối cấu trúc. Ghi lại các chỗ bị bong tróc cục bộ, bọt khí, nếp nhăn, phần bìa bị lộ ra, chất kết dính nhìn thấy được, keo bị chảy ra và những thay đổi về hình dạng hoặc cảm giác khi mở.
- So sánh với một mẫu tham chiếu đã được phê duyệt.Giữ mẫu đã được phê duyệt được xác định rõ ràng và dễ dàng tiếp cận. Một thay đổi được đề xuất nên được đánh giá dựa trên cùng một tham chiếu đã thỏa thuận, không phải dựa trên trí nhớ, ảnh chụp trong điều kiện không rõ ràng, hoặc nhiều mẫu không nhất quán.
- Sử dụng việc xử lý trong quá trình phát triển như một quan sát.Nếu kiểm tra cẩn thận bằng tay phát hiện chỗ bong tróc hoặc rách, hãy ghi lại nơi xảy ra, cách xử lý và chế độ lỗi nhìn thấy được. Mô tả nó như một quan sát trong quá trình phát triển, không phải là kết quả ASTM.
- Chỉ chuyển tiếp câu hỏi mang tính quyết định.Khi cần so sánh có kiểm soát, hãy chọn một phòng thí nghiệm đủ năng lực và cung cấp cho họ cấu trúc vật liệu thực tế, mục đích sử dụng dự kiến, mẫu tham chiếu và phép so sánh mong muốn. Hỏi liệu mẫu bóc đại diện có phù hợp hay không.
- Xem xét cả tính thẩm mỹ và cơ chế hoạt động.Một mối liên kết vẫn còn nguyên vẹn nhưng có keo chảy ra quá nhiều, bị ố màu, lộ viền, hoặc phần gấp vào không chấp nhận được thì không nhất thiết là một hộp trang sức có thể phê duyệt. Tương tự, một khiếm khuyết về thẩm mỹ có thể yêu cầu một cách khắc phục khác với lỗi liên kết.
- Giữ lại, kiểm tra lại, hoặc phê duyệt có kiểm soát thay đổi.Ngừng sản xuất khi lỗi ảnh hưởng đến cấu trúc đã được phê duyệt hoặc không thể giải thích. Kiểm tra lại vật liệu hoặc điều kiện quy trình đã thay đổi so với cùng một tham chiếu đã được phê duyệt. Nếu việc phê duyệt diễn ra sau một thay đổi, hãy cập nhật đặc tả được kiểm soát để mẫu tiếp theo và lô sản xuất không bị đánh giá dựa trên cơ sở lỗi thời.
Việc tiếp xúc với độ ẩm và làm xỉn màu đồ trang sức là hai vấn đề riêng biệt. Lớp bọc còn nguyên vẹn về mặt cơ học không chứng minh được khả năng tương thích hóa học với đồ trang sức, và việc xem xét độ bám dính không nên được trình bày như một đánh giá về sự xỉn màu. Lên kế hoạch chomột đánh giá riêng về việc làm xỉn màu của bao bì đồ trang sứckhi rủi ro đó có liên quan.
Câu hỏi thường gặp của người mua: Kiểm tra độ bám dính keo
Quy trình kiểm tra độ bám dính bằng phương pháp bóc là gì?
Để so sánh có kiểm soát, một mẫu vật liệu linh hoạt được liên kết đại diện được chuẩn bị, xử lý và tách ra theo hình dạng bóc đã thỏa thuận bằng thiết bị phù hợp. Báo cáo nên xác định cấu trúc, hình dạng, chiều rộng, tốc độ, quá trình xử lý và chế độ lỗi. Việc kéo bằng tay trên hộp hoàn chỉnh hữu ích trong quá trình phát triển nhưng không tương đương với bài kiểm tra bóc tiêu chuẩn.
ASTM D903 là loại thử nghiệm nào?
ASTM D903 là một phương pháp so sánh độ bóc hoặc độ bền kéo của mối liên kết keo, được thử nghiệm trên các mẫu có kích thước tiêu chuẩn trong các điều kiện xác định. Nó hữu ích nhất khi cặp vật liệu của hộp có thể được đại diện bởi một mẫu phù hợp.ASTM D903
Sự khác biệt giữa phương pháp bóc tách 180 độ và 90 độ là gì?
Chúng sử dụng các cấu trúc tách khác nhau. Trong phương pháp bóc tách 180 độ, lớp vật liệu dẻo được gập ngược lại khi kéo ra. Còn với phương pháp 90 độ, lớp vật liệu dẻo tách ra vuông góc với một đế cứng được cố định. Do lực tác động khác nhau, kết quả chỉ nên được so sánh trong cùng một phương pháp và cấu trúc được đối chiếu rõ ràng.
Việc xơ giấy bị rách có nghĩa là mối dán đã được chấp thuận không?
Không. Nó cho biết các sợi giấy đã bị đứt trong quá trình quan sát, nhưng độ bền của vật liệu nền và điều kiện mẫu có thể ảnh hưởng đến kết quả. Hãy xem xét vị trí, loại vật liệu, điều kiện xử lý và liệu thùng đã lắp ráp có đáp ứng các yêu cầu về thẩm mỹ và cấu trúc hay không.
Mọi mối nối trên thùng đều cần thực hiện kiểm tra bóc tách sao?
Không. Một mẫu thử với lớp bọc và bìa có thể trả lời câu hỏi so sánh có kiểm soát, trong khi một góc hoặc mối nối kết cấu có thể cần kiểm tra thùng đã lắp ráp hoặc một đánh giá khác. Hãy yêu cầu phòng thí nghiệm xác nhận mẫu thử đại diện cho cấu trúc nào và những gì không nằm trong kết quả.
Đối với một dự án thùng cần cơ sở phê duyệt được ghi nhận, hãy chia sẻ cấu trúc và tài liệu tham khảo đã được phê duyệt vớiON THE WAYtrước khi phê duyệt sản xuất.