
La prueba de adhesión de pegamento en cajas rígidas para joyería es una forma disciplinada de decidir si una muestra de caja envuelta está lista para ser aprobada, no una búsqueda de un solo resultado de desgarro impresionante. Revise cada unión según su construcción y uso, documente materiales y condiciones, distinga el levantamiento de la falla del papel, y utilice pruebas comparativas calificadas cuando un resultado de pelado influya en una decisión de aprobación.
Una caja rígida premium puede verse impecable a primera vista, pero revelar un punto débil en un doblez, una esquina o una unión estructural al abrirse, manipularse o empacarse. Para las marcas de joyería, ese riesgo es tanto funcional como visual: un levantamiento localizado puede exponer el cartón, crear un borde suelto o hacer que una caja cuidadosamente terminada parezca incompleta.
ON THE WAY desarrolla empaques personalizados para marcas de joyería, incluyendoCajas para Joyería. Este artículo ofrece a los compradores una forma práctica de especificar la revisión de la adhesión del pegamento antes de aprobar una muestra de caja rígida o gestionar un cambio de material.
Qué significa la prueba de adhesión de pegamento para una caja rígida de joyería
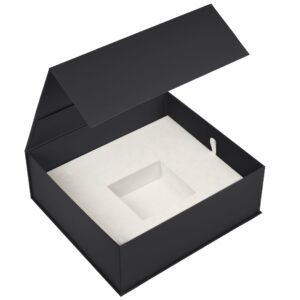
Una caja rígida para joyería es un objeto construido, no un solo panel plano adherido. Sus caras envueltas, dobleces interiores, esquinas y uniones de cartón estructural colocan las interfaces adhesivas en diferentes geometrías. Tratar todas ellas como intercambiables puede ocultar el área exacta más propensa a decepcionar en el empaque final.
La prueba de adhesión de pegamentoabarca dos actividades relacionadas:
- Examen de desarrollo de una caja terminada: inspección visual, manipulación cuidadosa, apertura y cierre, y observación de levantamientos locales, arrugas, extrusión de adhesivo, cartón expuesto o desgarros.
- Prueba de laboratorio comparativa de una construcción adherida representativa cuando el comprador necesita evidencia controlada para comparar opciones de materiales, acabados, adhesivos o procesos.
Ambas son valiosas, pero responden a preguntas diferentes. Un tirón manual en una caja terminada puede revelar una preocupación o ayudar a comparar muestras de manera informal. No es, por sí sola, evidencia de cumplimiento de la norma ASTM.
La norma ASTM D903 se refiere a las características comparativas de pelado o desprendimiento de las uniones adhesivas utilizando especímenes de tamaño estándar y condiciones definidas de pretratamiento, temperatura y máquina de ensayo. La ASTM también describe el método como que requiere equipo motorizado adecuado o un aparato alternativo especificado e instalaciones de acondicionamiento.ASTM D903es, por lo tanto, útil cuando la construcción puede ser representada por un espécimen apropiado y las partes necesitan una comparación controlada, no como una etiqueta para adjuntar a cualquier revisión manual de una caja terminada.
Defina la falla antes de juzgarla
Las notas de aprobación claras separan lo que falló de por qué pudo haber fallado. Estos términos hacen que las discusiones entre proveedor, comprador y laboratorio sean más útiles.
Falla de la interfaz adhesiva
Una falla de la interfaz adhesiva ocurre cuando la separación se produce entre el adhesivo y uno de los materiales que se suponía que debía unir. En una caja envuelta, eso puede aparecer como el papel envolvente que se levanta limpiamente del cartón gris, o una unión estructural que se abre a lo largo de su área de contacto encolada.
Puede apuntar a una incompatibilidad entre la superficie, el adhesivo, la aplicación, la presión, el tiempo de ensamblaje o las condiciones de curado/secado. No establece automáticamente la causa raíz. Un comprador debe preservar la muestra, fotografiar la ubicación y compararla con la construcción aprobada antes de solicitar una corrección.
Falla cohesiva dentro del adhesivo
La falla cohesiva ocurre dentro de la capa adhesiva misma: el adhesivo permanece en ambos lados después de la separación. Es diferente de una falla de interfaz porque la unión a cada superficie puede haber permanecido más intacta que el cuerpo interno del adhesivo.
Para la aprobación, regístrelo como un modo de falla en lugar de tratarlo como inherentemente aceptable o inaceptable. Su significado depende de si la unión permanece segura y de si ocurrió en una construcción representativa bajo condiciones relevantes.
Desprendimiento de fibra de papel
El desprendimiento de fibra de papel ocurre cuando las fibras de la superficie del papel quedan adheridas al adhesivo o al sustrato tras la separación. A menudo sugiere que la adhesión local superó la resistencia de la capa superficial en ese momento.
Pero el desprendimiento de fibra por sí solo no es prueba universal de buena adhesión. La resistencia del papel varía según el grado, el recubrimiento, la dirección de la veta, el historial de humedad, la laminación y la condición de la muestra. Un papel débil o en condiciones inusuales puede rasgarse antes de que la interfaz adhesiva sea desafiada significativamente. Por el contrario, una unión sólida puede no producir desprendimiento de fibra en todos los acabados. El registro de aprobación debe indicar el sustrato, la apariencia de la falla y las condiciones de prueba, en lugar de depender de la frase “desprendimiento de fibra” como decisión de aprobación.
Delaminación de capas de cartón
La delaminación de capas de cartón es la separación dentro de las propias capas del cartón. No es lo mismo que el desprendimiento de fibra de papel en el recubrimiento, y no es necesariamente prueba de que la interfaz entre el recubrimiento y el cartón sea el problema. En la estructura de una caja rígida, puede ser particularmente relevante cuando una prueba o un evento de manipulación daña el sustrato del cartón antes de que se separe la interfaz adhesiva prevista.
La distinción práctica es importante: el camino correctivo para un levantamiento local del recubrimiento probablemente no será idéntico al camino para la separación de capas del cartón.
Separar las cuatro familias de uniones
Un plan de aprobación útil nombra cada familia de uniones y asigna una observación apropiada. No haga de un cupón de despegue el proxy de cada parte de una caja.
Caras revestidas
Inspeccionar las caras amplias en busca de burbujas, vacíos, transparencia, distorsión y levantamiento bajo la iluminación y la distancia de visualización acordadas para la aprobación cosmética. Los recubrimientos oscuros o reflectantes pueden hacer que las pequeñas irregularidades sean conspicuas.
Un cupón plano y representativo de laminado o de recubrimiento a cartón puede ser apropiado para trabajos controlados de despegue comparativo. Mantenga su construcción trazable a la caja real: el mismo recubrimiento, cartón, acabado, ruta del adhesivo y ventana de proceso relevante deben ser identificados.
Dobladillos
Los dobladillos son los bordes del recubrimiento doblados que se llevan al interior de la caja. Combinan estrés de flexión, geometría del borde y cosmética. Inspeccionar si el borde queda plano, si el recubrimiento está bien asentado y si el escape de pegamento cambia la apariencia interior o el área de contacto con el producto.
Un dobladillo no es automáticamente un cupón de prueba de despegue. Su geometría doblada puede evaluarse mejor mediante la inspección de la caja ensamblada más una construcción representativa específicamente diseñada cuando una investigación lo requiere.
Uniones de esquina
Las esquinas concentran el plegado, el recorte, la alineación y los materiales en capas. Una esquina puede verse prolija mientras oculta un pequeño levantamiento del borde que luego se engancha durante la manipulación. Revisar cada esquina como una característica visual y táctil: buscar costuras abiertas, puntas levantadas, cartón expuesto, abultamiento y solapamiento inconsistente.
Uniones estructurales
Las uniones estructurales mantienen unidos los componentes del cartón: por ejemplo, la construcción del estuche o la bandeja que da forma a una caja rígida. Su tarea difiere de la del recubrimiento decorativo. Buscar la apertura de la unión, distorsión, pérdida de escuadra o movimiento que cambie la sensación de apertura y el ajuste del producto.
Dado que una unión estructural puede no tener una capa flexible destinada a una geometría de despegue convencional, a menudo es inapropiado forzarla a obtener un resultado de despegue. Defina en su lugar una observación de la caja ensamblada o una evaluación de ingeniería diseñada a propósito.
Cuándo las pruebas de despegue comparativas aportan valor
Una prueba de despegue aplica una fuerza de tracción a un material flexible adherido para separarlo de un sustrato flexible o rígido. Los resultados pueden expresarse como fuerza y, para una muestra de ancho conocido, fuerza por ancho; la geometría determina qué se está comparando. La descripción general de Adhesives Research explica D903 como una separación de material flexible de 180 grados de un sustrato rígido o flexible y describe su uso para comparar sistemas de materiales adheridos.Guía ASTM D903 de Adhesives Researchapoya este encuadre limitado.
Para los compradores, el valor es la comparabilidad. Un laboratorio calificado puede ayudar a decidir si un cupón representativo plano es adecuado y cómo documentarlo. Si los resultados decidirán entre opciones de muestra o activarán una retención de producción, solicite un informe que identifique:
- construcción de la muestra, incluyendo los lotes específicos de cartón, recubrimiento, acabado y adhesivo;
- geometría y ángulo de despegue;
- ancho de la muestra y base del resultado reportado, como fuerza o fuerza por ancho;
- velocidad de la máquina y de la prueba;
- acondicionamiento y pretratamiento;
- la muestra de referencia aprobada o la línea base utilizada para la comparación; y
- modo de falla, incluyendo falla de interfaz, falla cohesiva, desgarro de fibra o delaminación de pliegues del cartón.
No prescriba un umbral genérico en una RFQ sin una base específica del producto. Un resultado de una construcción, geometría y estado condicionado no es automáticamente transferible a otra envoltura, cartón o forma de caja.
Un pelado de 180 grados dobla una capa flexible sobre sí misma durante la separación. Una configuración de 90 grados mantiene la capa flexible en una relación de pelado en ángulo recto con un sustrato rígido asegurado. Las dos geometrías cargan el ensamblaje de manera diferente, por lo que no deben tratarse como valores intercambiables. Elija la geometría solo después de que los responsables del laboratorio y los técnicos acuerden que representa el par de materiales y la decisión que se está tomando.
El T-peel es asimismo una disposición diferente para dos materiales flexibles unidos. Puede ser significativo para un ensamblaje flexible-flexible, pero no es un sustituto predeterminado para una envoltura de papel unida a un cartón rígido.
Un flujo de trabajo de aprobación de muestras numerado
- Congelar la identidad del material para la muestra.Registrar el cartón, el papel o la tela de envoltura, el acabado superficial, el adhesivo y las identidades de lote relevantes. Nombrar la construcción de la caja y la familia de uniones afectadas. “Caja de papel negro” no es suficiente para recrear una base de aprobación.
- Indicar la ventana de curado o secado prevista.Utilizar la ventana prevista por el proveedor del adhesivo para el sistema seleccionado. Registrar cuándo se observa la muestra en relación con el ensamblaje. No inferir el curado solo por la apariencia ni sustituir un período de espera genérico.
- Inspeccionar primero la caja ensamblada.Antes de tirar de nada, revisar las caras envueltas, los bordes internos, las esquinas y las uniones estructurales. Anotar levantamientos locales, burbujas, arrugas, cartón expuesto, adhesivo visible, rebabas de pegamento y cambios en la forma o la sensación de apertura.
- Comparar con una referencia aprobada.Mantener la muestra aprobada identificada y accesible. Un cambio propuesto debe juzgarse contra la misma referencia acordada, no contra recuerdos, fotos con condiciones desconocidas o varias muestras inconsistentes.
- Utilizar el manejo de desarrollo como una observación.Si una cuidadosa inspección manual expone un levantamiento o desgarro, registrar dónde ocurrió, cómo se manejó y el modo de falla visible. Describirlo como una observación de desarrollo, no como un resultado de ASTM.
- Escalar solo la pregunta crítica para la decisión.Donde sea necesaria una comparación controlada, seleccionar un laboratorio calificado y proporcionarle la construcción real del material, el propósito previsto, la muestra de referencia y la comparación deseada. Preguntar si un espécimen de pelado representativo es apropiado.
- Revisar cosméticos y mecánicas juntos.Una unión que permanece intacta pero deja un exceso de rebabas de pegamento, manchas, traspaso de bordes o un borde interno inaceptable no es necesariamente una caja de joyería aprobable. Igualmente, un defecto cosmético puede requerir una corrección diferente a una falla de unión.
- Retener, reexaminar o aprobar con control de cambios.Retener la producción cuando la falla afecte la construcción aprobada o no pueda explicarse. Reexaminar las condiciones de material o proceso cambiadas contra la misma referencia aprobada. Si la aprobación sigue a un cambio, actualizar la especificación controlada para que la próxima muestra y la corrida de producción no se juzguen contra una base obsoleta.
La exposición a la humedad y el deslustre de las joyas son preguntas separadas. Una envoltura mecánicamente intacta no establece compatibilidad química con las joyas, y una revisión de adhesión no debe presentarse como una evaluación de deslustre. Planificar unaevaluación separada de deslustre del empaque de joyascuando ese riesgo sea relevante.
Preguntas Frecuentes del Comprador: Pruebas de Adhesión de Pegamento
¿Cuál es el procedimiento para una prueba de adhesión por pelado?
Para una comparación controlada, se prepara un espécimen representativo de material flexible unido, se acondiciona y se separa en una geometría de pelado acordada utilizando el equipo adecuado. El informe debe identificar la construcción, la geometría, el ancho, la velocidad, el acondicionamiento y el modo de falla. Un tirón manual de la caja terminada es útil durante el desarrollo, pero no es equivalente a una prueba de pelado estandarizada.
¿Qué tipo de prueba es ASTM D903?
ASTM D903 es un método comparativo de pelado o desprendimiento para uniones adhesivas probadas en especímenes de tamaño estándar bajo condiciones definidas. Es más útil cuando el par de materiales de la caja puede ser representado por un espécimen adecuado.ASTM D903
¿Cuál es la diferencia entre el despegue a 180° y a 90°?
Usan diferentes geometrías de separación. En el despegue a 180°, la capa flexible se dobla hacia atrás al ser tirada. En el despegue a 90°, la capa flexible se separa en un ángulo recto de un sustrato rígido asegurado. Dado que la carga es diferente, los resultados solo deben compararse dentro de un método y construcción claramente emparejados.
¿El desgarro de fibra de papel significa que el enlace del pegamento está aprobado?
No. Registra que las fibras de papel fallaron durante esa observación, pero la resistencia del sustrato y las condiciones de la muestra pueden influir en el resultado. Revise la ubicación, la identidad del material, el acondicionamiento y si la caja ensamblada también cumple con las expectativas cosméticas y estructurales.
¿Cada unión de la caja debe someterse a una prueba de despegue?
No. Un cupón de envoltura a cartón puede responder a una pregunta de comparación controlada, mientras que una esquina o una unión estructural pueden requerir un examen del caso ensamblado o una evaluación diferente. Pida al laboratorio que confirme qué construcción representa su espécimen y qué queda fuera del resultado.
Para un proyecto de caja que necesita una base de aprobación documentada, comparta la construcción y la referencia aprobada conON THE WAYantes de autorizar la producción.